आज हम वेल्डिंग खराबी और उसके कारण और जाँच के बारे में जानेंगे इसे आसान भाषा में समझने कि कोशिश करते हैं।
अगर हमारे घर में कोई चीज टूट जाती है और हम उसे किसी भी तरह से जैसे गम से या किसी भी चिपकने वाली चीज से जोड़ देते हैं फिर भी उसमें कुछ ना कुछ कमी रह जाती है वह पहले जैसे ठीक नहीं होती।
उसी तरह मशीनों में जब कभी कोई पार्ट टूट जाए ओर उसे जोड़ा जाए फिर भी उसमें कुछ कमी रह जाए उसी वेल्डिंग दोष कहा जाता है। इसके बारे में हम विस्तार से चर्चा करेंगे।
वेल्डिंग दोष –
जब किसी धातु के दो पार्ट जैसे लोहा को आपस में जोड़ा जाता है वह किसी भी कारण से हो सकता है हो सकता है उसे जोड़ कर कुछ नया बनाया जा रहा हो या टूटने के कारण जोड़ा जा रहा है वजह कुछ भी हो परन्तु जब इन धातु के पार्ट्स को जोड़ा जाए और उसमें कुछ कमी रह जाए तो उसे वेल्डिंग दोष कहा जाता है यह कई तरह की हो सकती है जैसे –
० वेल्डिंग दोष के कारण ०
1 दरारे-
यह दोष सबसे बड़ा दोष माना जाता है इसमें बेल्ड कि जाने वाली जगह पर दरार पड़ जाती है जो वस्तु में सबसे बड़ा दोष उत्पन्न करती है इसमें एक जगह के दोष को ठीक करने के लिए वेल्डिंग की जाती है और दूसरे जगह दोष हो जाता है।
2 छेद रह जाना –
वेल्डिंग की गई जगह पर बारीक छेड़ रह जाना यह भी वेल्डिंग का दोष है यह दोष गैस के फस जाने से उत्पन्न होती है।
3 धातु की किनारे फट जाना –
जब करेंट ज्यादा हो जाता है वेल्डिंग करते समय तो धातु की किनारे फट जाती है यह भी वेल्डिंग दोष है।
4 अधूरा पेनेट्रेशन –
इस दोष में वेल्डिंग ठीक से नहीं होती धातू के गहराई वाले हिस्से में पिघली हुई धातु नहीं पहुंच पाती।
5 स्लैग इंक्लूज़न –
जब वेल्डिंग करते समय वेल्डिंग का कचरा धातु के अंदर ही फस जाता है।
वेल्डिंग के यह दोष कई कारण से हो सकते हैं स्किल्स की कमी होना, करेंट का सही नहीं होना और भी बहुत से कारण हो सकते हैं
० वेल्डिंग दोष की जाँच ०
वेल्डिंग करते समय कहा खराबी आई है इसके पता लगाने लिए कुछ जाँच की जाती है मुख्य इस प्रकार है –
1 दृश्य जाँच –
यह बाहरी दोष को देखने के लिए उपयुक्त है इसमें वेल्डिंग होने के बाद आंखों से या टॉर्च से देखा जाता है कि कही कोई दरार तो नहीं रह गई। परन्तु इससे अंदरूनी दोषों का पता नहीं लगाया जा सकता।
2 नॉन डिस्ट्रिक्टिव टेस्टिंग –
यह खराबी पता करने की वह तकनीक है जिसमें वस्तु को बिना नुकसान पहुंचाए अंदरूनी से अंदरूनी खराबी का पता लगाया जाता है इसके लिए भी कई तकनीक प्रयोग कि जाती है –
1 डाई पेनेटेन्ट टेस्ट –
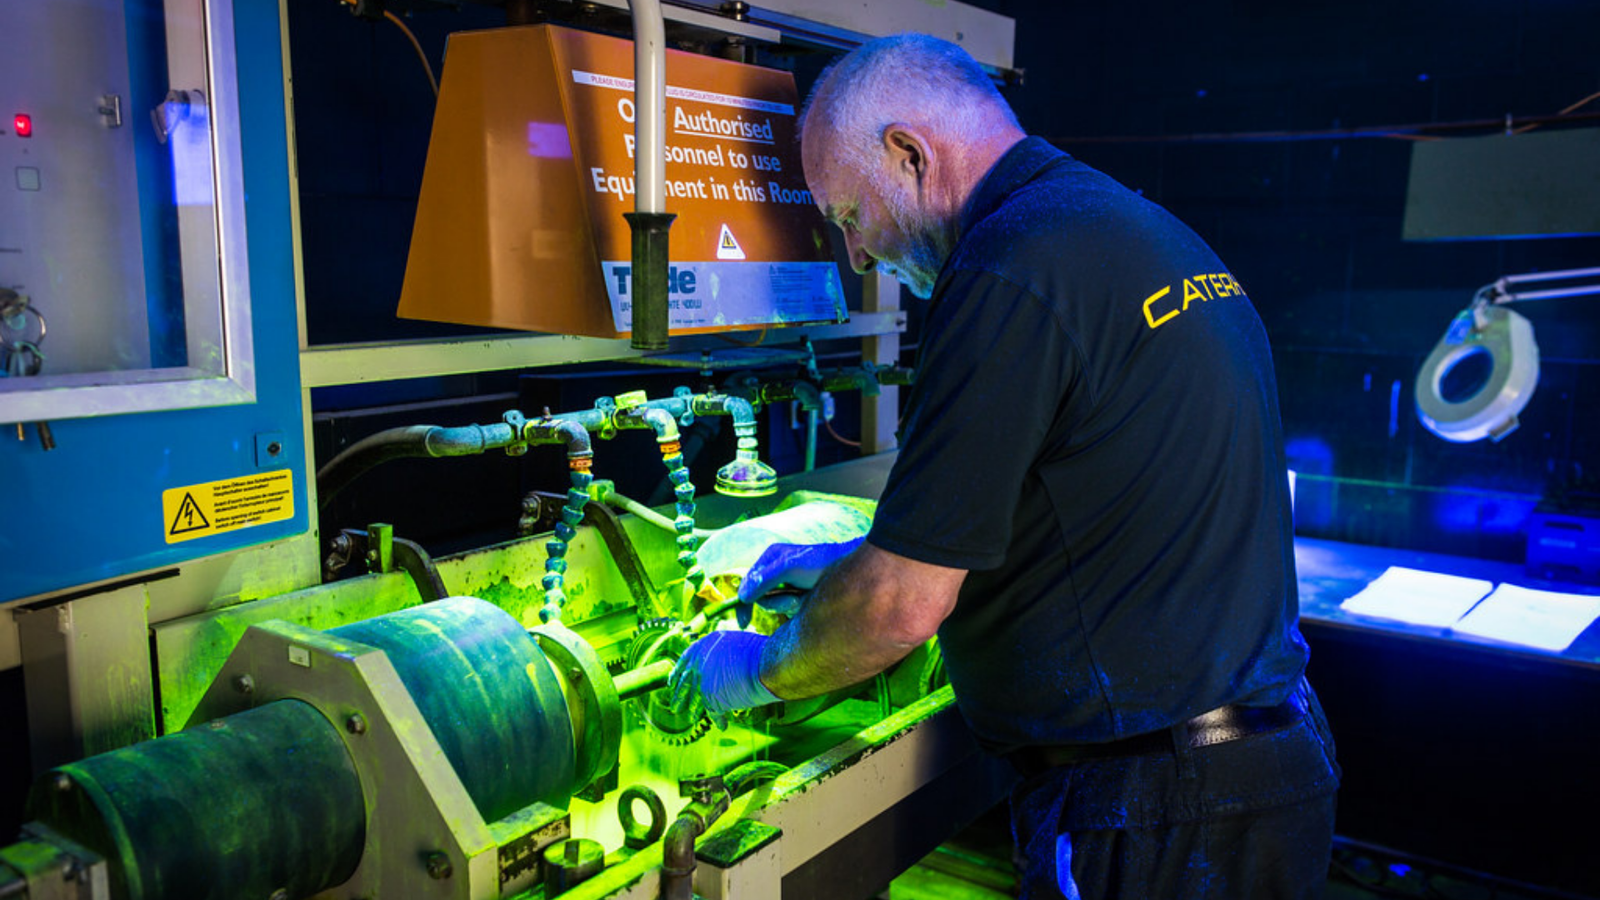
इसमें एक विशेष प्रकार कि डाई मतलब कलर लगा कर खराबी को ढूंढ़ा जाता है वेल्डिंग वाली जगह पर डाई लगाई जाती है फिर अतिरिक्त डाई साफ कर दी जाती है फिर देखा जाता है तो अगर दरार हो तो वह साफ दिखाई देने लगती है।
2 अल्ट्रासोनिक –
इसमें ध्वनि तरंगों के माध्यम से खराबी का पता लगाया जाता है इसमें धातु पर ध्वनि तरंगें डाली जाती है ओर अगर इनमें परिवर्तन आता है तो मतलब धातु में कही खराबी है।
3 रेडियोग्राफिक-
इसमें रेडियो तरंगों के माध्यम में खराबी का पता लगाया जाता है।
० वेल्डिंग के दोषों की रोकथाम ०
वेल्डिंग से वस्तु खराब ना हो इसके लिए कई बचाव भी किए जाते हैं जो निम्न है –
1 सतह की सफाई –
वेल्डिंग करने से पहले ही हमे धातु की सतह को अच्छी तरह से साफ कर लेना चाहिए ताकि उसकी नमी, धूल हट जाये।
2 सूखे इलेक्टोड का इस्तेमाल –
जब भी आप नमी वाली वस्तु पर वेल्डिंग करे तो हमे सूखे इलेक्टोड का इस्तेमाल करना चाहिए ताकि जोड़ सही से बैठ सके।
3 सही करेंट –
वेल्डिंग करते समय यह तय कर लेना चाहिए कि वस्तु किस हिसाब की है उसमें हमे किस तरह के करेंट की आवश्यकता है उसी टेम्प्रेचर के करेंट का इस्तेमाल करना चाहिए।
4 गैस का सही दबाव –
वेल्डिंग करते समय गैस का दबाव सही होना चाहिए नहीं तो उसके बारीक बारीक पार्टिकल वही रह जाएंगे।
5 सही आर्क लेंथ –
वेल्डिंग करते समय जिस मशीन से वेल्डिंग कर रहे हैं वह सही लेंथ में होनी चाहिए ताकि वेल्डिंग सही से हो सके।
निष्कर्ष –
वेल्डिंग करते समय दोषों का आना एक साधारण सी बात है हम कितनी भी कोशिश कर ले पर कही ना कही कोई दोष आ ही जाता है पर इसे हम रोकथाम कर के रोक सकते हैं या कम कर सकते है।
👨🔧 About the Author
Er. Vishnu Kumar
⚙️ Mechanical Engineer | 🔍 Inspection Engineer
Er. Vishnu Kumar shares practical knowledge about Mechanical Engineering, Quality Inspection, Quality Control, NDT, Manufacturing, Engineering Tools, Testing, and Quality Management.
📚 Focus: Engineering • Inspection • Quality • Manufacturing
🌐 Website: ErVishnuKumar.com